树脂网布(砂轮网片)色浆染色教程
一、产品简介
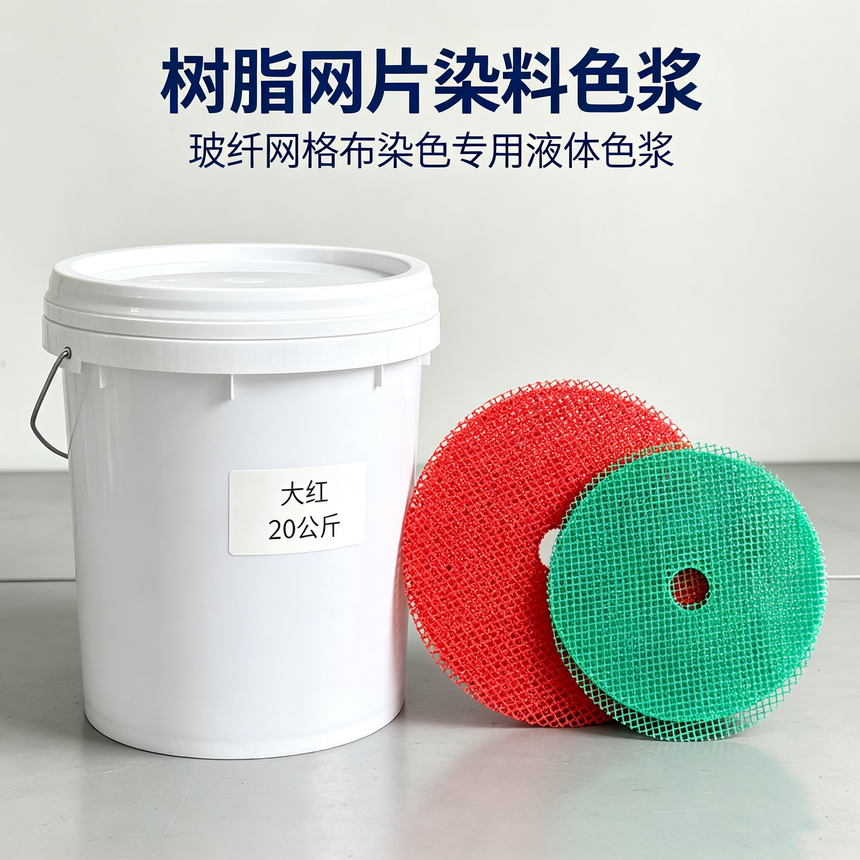
树脂网布专用色浆,永佳兴专为玻纤树脂砂轮网片定制研发,产品着色力强、分散性能优异,上色均匀饱满,生产不易出现发花、色差、浮色等问题。适配工厂浸染、浸胶主流生产工艺,涵盖大红、翠绿、亮黄、纯黑等主流色系,同时支持客户来样定制调色,产品批次稳定性高,适配大批量工业化生产,有效提升网片成品颜值与品质。
二、操作准备物料
1、未染色树脂玻纤网布、砂轮网片毛坯
2、树脂网布专用染色色浆
3、专用染色槽、搅拌桶、搅拌工具
4、劳保防护手套、护目镜
5、生产配套树脂胶液
6、取样卡纸(用于打样对比颜色)
三、完整染色操作步骤
步骤1:物料检查 + 小样试色(核心关键)
1、色浆长期存放会出现自然沉淀,开桶后必须充分搅拌,直至桶底无沉积物、整体色泽均匀,方可使用。
2、大货生产前必须先做小样测试:按照生产配比调配少量染液,取小块网片试染。
3、核对颜色深浅、上色均匀度,确认无斑点、无色花、无漏色问题后,再进行大批量生产。
温馨提示:调色遵循“宁浅勿深”原则,色浆可少量多次补加,一次性添加过量无法回调颜色。
步骤2:调配染色工作液
1、将生产用配套树脂胶液倒入清洁无杂质的染色槽中。
2、将专用色浆缓慢倒入胶液中,全程边添加、边匀速搅拌。
3、常规配比参考:相对树脂重量添加0.5%-4%,黑色深色适当提高添加比例,亮色、浅色降低用量。
4、持续搅拌5-10分钟,确保色浆完全分散,无团聚颗粒、无桶壁残留,避免后期染色出现色斑、色点瑕疵。
步骤3:网片浸染上色
1、检查待染网片,确保表面无油污、无灰尘、无杂质,避免影响上色效果。
2、将网片平整放入染色槽,完全浸没在染液中,禁止堆叠、挤压,保证每一片网布独立浸润。
3、根据所需颜色深浅调整浸泡时间,定时翻动网片,让网布正反面、网孔缝隙均匀吸附染液,杜绝局部色差。
4、观察上色状态,达到标准样板颜色后即可取出。
步骤4:沥干固化处理
1、染色完成后取出网片,自然沥干表面多余染液,防止局部积料造成色块、厚薄不均。
2、严格按照工厂原有固化、烘干工艺进行加工。
3、烘干后初步检查,成品需色泽均匀、网孔通透、无浮色、无粘连。
步骤5:成品质检验收
1、整体外观:整张网布颜色统一,无深浅色差、无斑块、无发花瑕疵。
2、对标色卡:成品颜色与定制样板一致,无明显偏差。
3、合格成品分类整理、入库存放。
四、工厂生产注意事项
1、基材洁净度:网片毛坯油污、灰尘是不上色、漏色、色花的主要原因,生产前务必检查清理。
2、充分搅拌:色浆分散不均匀,会直接导致批量色差、颗粒斑点,搅拌工序不可省略。
3、环境温度:车间温度波动过大会影响上色效果,尽量保持生产环境温度稳定。
4、换色清洁:更换颜色生产时,染色槽、搅拌工具必须彻底清洗干净,杜绝串色污染。
5、安全操作:操作时佩戴防护用具,车间保持通风,避免色浆直接接触皮肤、眼睛。
6、储存方式:色浆密封存放于阴凉通风处,避免暴晒、高温环境,使用完毕及时拧紧桶盖,防止结皮变质。
7、小样先行:每一批次生产必须先打样,网片基材、树脂配比、温度、浸泡时间均会影响最终成色效果。
五、常见问题及解决方案
问题现象 | 产生原因 | 解决办法 |
局部不上色、漏色 | 网片沾油污杂质、浸染堆叠、染液搅拌不均 | 清理毛坯杂质、分散摆放网片、使用前充分搅拌染液 |
成品色差、深浅波动大 | 色浆添加量不准、车间温度波动、无小样试色 | 少量多次补加色浆、稳定车间温度、每批生产先打样确认 |
表面有色斑、颗粒 | 色浆沉淀未搅匀、桶底结块混入染液 | 开桶彻底搅拌均匀,必要时过滤染液后再使用 |
颜色整体偏淡 | 色浆添加量不足、浸染时间过短 | 逐步补加色浆微调、适当延长网片浸润时间 |